

两线一硬数控龙门铣在重型模具开粗加工中的工艺应用
点击次数:2 更新时间:2026-09-24 打印本页面 返回
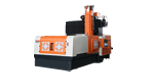
重型模具多为大型压铸模、冲压模、注塑模,具有毛坯余量不均、材质硬度高、切削负载大的特点,开粗加工作为模具加工首道核心工序,直接决定后续精加工余量均匀性与整体加工效率。两线一硬数控龙门铣采用X、Y轴线性导轨搭配Z轴硬轨的复合结构,兼顾高速进给特性与重载抗振能力,适配重型模具大余量、重切削的开粗工况,成为大中型模具加工的主力设备。
两线一硬结构是适配重型开粗的核心优势。传统全硬轨龙门铣进给速度慢、加工效率低,全直线轨设备重载下易出现振动、导轨变形等问题。而该设备XY线性导轨可实现快速空行程与轻快切削进给,有效缩短辅助耗时;Z轴矩形硬轨刚性强、承压性能优异,可承受重型模具开粗时的大切深、大进给冲击,有效抑制切削振动,避免刀纹、震纹缺陷,同时保障大余量切削过程中的设备稳定性。
在实际工艺应用中,需结合模具材质与余量特性制定开粗方案。针对P20、718H等常规模具钢,采用分层等高开粗工艺,合理设置每层切削深度,避免单次切削负载过大;针对H13、S136等淬火硬料,需减小进给量、降低切削速度,搭配硬质合金涂层刀具,减少刀具磨损。同时利用龙门铣大行程优势,采用整体式开粗路径,减少接刀痕迹,保证模具型腔、型面余量均匀一致,为后续精加工奠定基础。
工艺优化与参数管控是提升开粗质量的关键。重型开粗切削热量大、铁屑多,需采用高压喷淋冷却方式,及时带走切削热,防止模具局部热变形与刀具烧损。加工过程中遵循“少切快跑”原则,规避设备长期过载冲击,保护Z轴硬轨精度。同时优化刀路,减少空刀路径,提升材料去除效率;针对模具拐角、深腔等易残留区域,增设局部清角开粗,消除余量堆积问题。
此外,设备工况匹配可进一步提升工艺稳定性。开粗前需检查导轨润滑、机床水平与主轴精度,杜绝缺油干磨、设备抖动等问题。针对超大吨位模具,需优化装夹方式,保证工件装夹牢固,避免切削偏移。实践表明,通过合理发挥两线一硬龙门铣的结构优势并匹配专属开粗工艺,可大幅提升重型模具开粗效率,缩短模具加工周期,有效保障后续精加工的尺寸精度与表面质量。
上一篇 没有了 下一篇 两线一硬数控龙门铣的日常维护有哪些注意事项?