

龙门高速铣在大型汽车覆盖件模具精加工中的应用
点击次数:2 更新时间:2026-10-29 打印本页面 返回
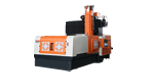
汽车车门、引擎盖、侧围、保险杠等大型覆盖件模具,型腔曲面复杂、轮廓跨度大,对型面光顺度、尺寸一致性与回弹控制要求严苛,精加工质量直接决定冲压件的外观缝隙、成型稳定性。龙门高速铣凭借大行程、高刚性、高速主轴与高精度闭环进给的组合优势,已经成为覆盖件模具精加工的核心装备。
龙门框架结构是适配大型模具的基础。相比普通立式加工中心,龙门高速铣横梁、滑枕刚性更强,在长行程移动与大面积曲面铣削时,抗变形能力更好,可稳定承载数吨重的铸铁模具,一次装夹完成主型面、翻边、圆角、导向面等多特征精加工,规避多次转运、重复找正带来的定位误差,保障整车覆盖件模具的型面连续性。搭配直联或者电主轴单元,主轴转速高、振动小,适合球头刀高速轻切削,降低切削力引发的振纹。
高速切削工艺是精加工的核心。覆盖件模具精加工普遍采用小切深、高进给的 HSC 高速铣削思路,依靠高转速下薄切屑带走绝大部分切削热,减少模具基体热变形,型面粗糙度可控,大幅减少后续钳工打磨工作量。针对模具不同区域,采用环绕等距、流线型刀路,控制步距均匀,避免接刀痕;对于深腔、负角度区域,可配置摆角铣头实现五轴联动,刀具保持合理倾角,改善切削条件,减少刀杆干涉。
机床配套功能保障精加工稳定性。光栅尺全闭环反馈、伺服前瞻控制、热补偿模块是关键配置。大型模具加工周期长,环境温度、主轴发热会带来热漂移,机床热误差补偿系统实时修正坐标偏差,保证长时间加工精度稳定。同时机床配备高效排屑、恒温冷却系统,持续带走切削热量,防止局部温升造成型面尺寸漂移。
在实际生产中,也存在应用难点。模具铸件硬度不均、余量残留波动,容易引发切削颤振;长刀具悬伸加工深腔时刚性下降,曲面光洁度变差。因此需要合理匹配刀具、优化刀路,同时做好机床日常点检、主轴与导轨精度维护。
整体来看,龙门高速铣将大行程承载能力与高速精密切削结合,缩短了覆盖件模具的精加工周期,提升模具成型一致性,是车企新车型开发、模具快速迭代的重要装备,在汽车冲压模具制造领域得到广泛应用。
上一篇 没有了 下一篇 龙门高速铣主轴单元与直联主轴驱动原理